
木材家具领域空气净化整体解决方案(详尽版)
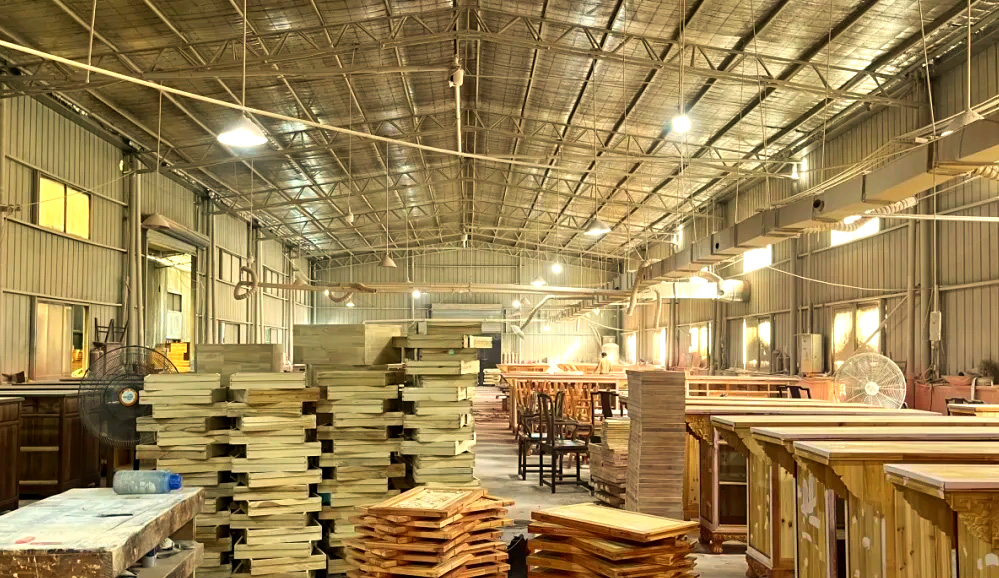
木材家具领域空气净化整体解决方案(详尽版)
一、方案概述
本方案针对木材家具制造全过程中产生的木粉尘、油漆雾(过喷漆雾)、挥发性有机化合物(VOCs,如苯、甲苯、二甲苯)及甲醛等特征污染物,提供以保障生产安全(防爆防火)、保护员工职业健康、提升产品质量、满足环保排放为核心目标的系统性空气净化解决方案。方案贯穿“源头捕捉、过程控制、末端治理”全链条,通过分级过滤与针对性吸附技术,实现从粗颗粒到气态分子的全方位污染控制,为企业创造清洁、安全、高效的生产环境。
二、行业划分与详细解决方案
(一)原料储存与初加工
1. 原木锯切与板材开料车间
* 应用场景:带锯、圆锯、推台锯、数控开料机作业区域;板材堆垛区;通道。
* 场景概述:将原木或大幅面板材进行初步裁切,产生大量粗、细混合木屑及粉尘,是粉尘治理的第一道关口。
* 环境特点:粉尘浓度高,粒径分布广(从大块刨花到细微粉尘);湿度影响小;设备分散,粉尘扩散范围大。
* 核心诉求:高效收集并清除大颗粒刨花及细粉尘;防止粉尘二次飞扬;降低车间整体粉尘浓度,保障能见度与设备安全。
* 行业痛点:粉尘爆炸潜在风险;设备电机与精密导轨因粉尘损坏;清洁工作量大;长期吸入导致矽肺病风险。
* 配置概要:每台设备配置独立集尘罩/管道 + 中央集中式除尘系统 或 大型移动式除尘器 + 车间整体换风系统。
* 过滤器更换周期建议:
* 一级火花捕捉/沉降室:定期清理,无需更换。
* 主过滤器(防静电涤纶褶皱滤筒/布袋):6-12个月(压差报警为准)。
* 车间送风初效过滤器 (G3-G4):2-3个月。
* 过滤器解决方案:
①【低浓度过滤】(车间整体送风、值班室):G4初效过滤袋。特点:阻挡室外大颗粒及部分车间扬尘,低成本维持正压。
②【中浓度过滤】(单台设备或小型车间除尘):旋风分离器 + 防静电滤筒过滤器组合。旋风分离预除80%以上大颗粒,大幅减轻滤筒负荷。特点:维护周期长,运行稳定,防火星。
③【高浓度过滤】(大型中央除尘系统、多台开料机联动):多级沉降室 + 阻火防爆装置 + 覆膜防静电高效滤筒(如PTFE覆膜)组合。特点:处理风量大,容尘量高,过滤精度达1μm,满足最严格的车间内排放及安全标准。
(二)精加工与成型
1. 铣型、钻孔、砂光车间
* 应用场景:数控铣床、台钻、排钻、宽带砂光机、手动砂光区。
* 场景概述:对部件进行精细加工与表面平整处理,产生极细的木质粉尘,易悬浮在空气中,对呼吸道危害大。
* 环境特点:粉尘粒径细微(多为<10μm),易飘散;砂光过程可能产生高温;部分区域存在胶粘剂挥发。
* 核心诉求:高效收集并过滤细微粉尘;防止粉尘在车间内累积;部分区域需考虑防爆。
* 行业痛点:细微粉尘难以沉降,车间空气质量差;砂光机易因粉尘堆积过热;粉尘进入精密设备导致故障。
* 配置概要:设备密闭罩或近距离集尘口 + 管道系统 + 高效集中除尘器 或 设备自带集成除尘单元。
* 过滤器更换周期建议:
* 除尘系统主滤筒(高效等级):4-8个月(因粉尘更细,压差上升更快)。
* 设备自带小型除尘器滤芯:1-3个月。
* 过滤器解决方案:
①【低浓度过滤】(手工打磨台、维修区):小型移动式除尘器,配高效滤筒。特点:灵活,源头控制。
②【中浓度过滤】(多台中小型加工设备):集中管道系统 + 脉冲反吹式滤筒除尘器(采用纳米纤维覆膜滤筒)。特点:过滤效率高达99.9% @ 0.3μm,清灰效果好,保障持续高效运行。
③【高浓度过滤】(大型宽带砂光机、集中砂光区):专用砂光机除尘系统,配置旋风预分离 + 阻火器 + 抗静电、防潮型高效滤筒。特点:应对极高浓度、高湿度(可能)的细微粉尘,确保系统安全与除尘效率。
(三)表面涂装与处理
1. 喷涂作业区(油漆房、喷漆柜)
* 应用场景:水性/油性漆喷涂房、自动喷涂线、补漆位、喷漆柜。
* 场景概述:产生大量过喷漆雾及高浓度VOCs,是污染最集中、治理要求最高的环节。
* 环境特点:污染物为粘性漆雾颗粒与气态VOCs的混合物;风速与气流组织要求严格;有火灾风险。
* 核心诉求:高效捕集并分离过喷漆雾;深度净化VOCs废气,满足排放标准;保障喷漆房内气流平稳、洁净度;安全防火。
* 行业痛点:漆雾处理不彻底,堵塞后续VOCs设备;VOCs治理成本高,技术选择难;喷房内能见度差,影响喷涂质量;环保处罚风险。
* 配置概要:干式/湿式漆雾捕集系统 + VOCs深度净化装置 + 送排风平衡系统。
* 过滤器更换周期建议:
* 干式漆雾过滤器(纸盒/迷宫式):根据喷涂量,数天至数周更换。
* 活性炭吸附箱(处理VOCs):3-6个月(饱和后更换或再生)。
* 喷漆房送风高效过滤器(F5-F7):6-12个月。
* 过滤器解决方案:
①【低浓度过滤】(小型修补喷漆柜、低产量喷房):干式漆雾过滤棉/纸 + 后置活性炭过滤层组合。特点:结构简单,投资低,适用于间歇性、小风量工况。
②【中浓度处理】(中型喷漆房、常用涂装线):水帘柜或文丘里湿式漆雾处理 + 气水分离器 + 活性炭吸附浓缩 + 催化燃烧(CO)组合。湿法高效捕集漆雾,活性炭浓缩后小风量催化燃烧,节能高效。
③【高浓度处理】(大型自动喷涂线、高固体分/油性漆喷涂):石灰石/化学药剂干式漆雾捕集系统(DFS) + 沸石转轮吸附浓缩 + RTO(蓄热式热氧化炉)组合。DFS高效免水处理漆雾,转轮将大风量低浓度VOCs浓缩,RTO高效销毁并回收热能,满足最严排放标准。
2. 涂装晾干与固化区
* 应用场景:自然晾干房、红外/紫外(UV)固化炉、热风烘干通道。
* 场景概述:漆膜固化过程中持续释放VOCs(尤其是烘干初期),浓度相对均匀但持续。
* 环境特点:温度较高;废气浓度较喷涂区低但稳定;可能含有未完全反应的单体(如UV漆)。
* 核心诉求:有效收集并处理烘干废气;回收热能,降低能耗;防止VOCs在车间内积聚。
* 行业痛点:能耗高;废气收集不全,车间有异味;UV固化产生的臭氧需要处理。
* 配置概要:密闭/半密闭收集罩 + 排风管道 + VOCs治理及热能回收装置。
* 过滤器更换周期建议:
* 烘干区废气收集口过滤网:1-3个月(防尘防絮)。
* RTO/CO装置相关过滤器/催化剂:同喷涂区。
* 过滤器解决方案:
①【低浓度处理】(自然晾干区通风):收集后并入车间总排风,经活性炭吸附箱统一处理。特点:集中管理。
②【中浓度处理】(热风烘干通道):废气收集 + 换热器(热能回用至烘干区) + 活性炭吸附脱附+催化燃烧组合。特点:显著降低烘干能耗,VOCs治理彻底。
③【高浓度/特殊处理】(UV固化炉排气):收集系统 + 臭氧分解装置(如253.7nm紫外灯) + 活性炭吸附或并入RTO处理。特点:针对性分解臭氧,同时处理残余VOCs。
(四)装配、包装与仓储
1. 组装、打磨修补、质检车间
* 应用场景:部件组装线、手工精细打磨区、修补台、质检区。
* 场景概述:产品成型最后环节,仍有少量粉尘(修补打磨)和VOCs(胶粘剂、修补漆)产生,需保证最终产品的清洁度。
* 环境特点:污染物量少但分散;对空气洁净度有一定要求(防止灰尘落在产品上);人员密集。
* 核心诉求:局部粉尘与废气控制;维持良好的整体空气质量;保护产品免受污染。
* 行业痛点:修补打磨产生粉尘影响产品外观;组装区胶水味重;空调系统带入灰尘。
* 配置概要:工位局部抽风装置 + 车间整体空调通风与过滤系统。
* 过滤器更换周期建议:
* 车间空调系统初效过滤器 (G4):2-3个月。
* 车间空调系统中效过滤器 (F7):6-12个月。
* 工位除尘器滤芯:3-6个月。
* 过滤器解决方案:
①【低浓度过滤】(整体车间送风、仓储区):G4初效 + F7中效组合。特点:为车间提供洁净新风,正压防尘。
②【中浓度过滤】(组装线、打磨修补工位):车间整体空调过滤(G4+F7) + 工位局部除尘净化机(HEPA过滤) + 胶粘剂使用点设小型活性炭吸附装置。特点:整体与局部结合,针对性解决点源污染。
③【高浓度过滤】(高要求产品清洁区、实验室):设立洁净工作间或层流工作台,内部空气经H13-H14高效过滤器循环。特点:为高端产品装配或检验提供局部百级洁净环境。
2. 板材与成品仓库
* 应用场景:板材库、白坯库、成品库。
* 场景概述:储存原材料及产品,重点关注甲醛等VOCs的缓慢释放(尤其是人造板材)及防尘。
* 环境特点:空间大,污染物浓度低但持续释放;需要控制温湿度以防材料变形;有防火要求。
* 核心诉求:控制库内甲醛等有害气体浓度;通风除湿;防止灰尘堆积于产品表面。
* 行业痛点:仓库甲醛味重,影响员工健康;板材受潮变形;成品积灰。
* 配置概要:机械通风系统 + 除湿机 + 空气净化装置(可选)。
* 过滤器更换周期建议:
* 仓库通风系统初效滤网:3-6个月。
* 空气净化器/除甲醛装置滤网:6-12个月(视使用频率)。
* 过滤器解决方案:
①【低浓度过滤】(常规通风换气):侧墙排风机 + 进风过滤窗(G3滤网)。特点:保持空气流通,基本防尘。
②【中浓度处理】(人造板材仓库、有除味需求时):定期强制通风 + 吊顶式/立式空气净化器(内置活性炭+光催化/冷催化剂滤网)。特点:在通风基础上,加强甲醛及异味的主动去除。
③【高浓度过滤】(高档成品存储区、对洁净度有要求的库房):恒温恒湿空调系统,配备G4+F8过滤段,并设置室内循环净化机组(F8+活性炭)。特点:为高价值产品提供稳定、洁净、无化学污染的存储环境。
核心总结
本木材家具行业空气净化解决方案,以 “安全为本,分区治理,源头优先,持续改善” 为核心理念:
1. 安全与健康双重优先:将 “粉尘防爆”与“职业健康防护” 置于首位。在木工车间等粉尘高浓度区域,强制采用防静电、带阻火装置的除尘系统;在所有产生有害气体(VOCs、甲醛)的区域,确保废气有效收集与净化,保障员工长远健康,满足OSHA及职业卫生标准。
2. 工艺流程与污染特性精准匹配:根据 “锯切-砂光-涂装-装配” 不同工序的污染差异(大颗粒/细粉尘/粘性漆雾/气态VOCs),配置旋风分离、高效滤筒、干/湿式漆雾处理、吸附浓缩、热力氧化等针对性技术,实现“一级一策”的高效净化,避免技术滥用与资源浪费。
3. 源头捕捉与整体环境控制相结合:坚持 “在污染物扩散前就近捕捉” 的原则,为每台产尘、产气设备配置有效的集气罩和管道。同时,辅以车间整体通风与过滤系统,控制背景浓度,营造清洁的宏观生产环境。对仓库等散发源,采用通风稀释与主动净化结合的策略。
4. 经济效益与环境效益平衡:在技术选型上,充分考虑 “运行能耗、耗材成本、回收价值”。例如,在喷漆环节推广采用“沸石转轮浓缩+RTO”等兼具高热能回收效率与高VOCs去除率的技术;在除尘系统选择长寿命、低压损的覆膜滤料,降低长期能耗与维护成本。
5. 智能化监控与精益化管理:推广在关键除尘器、净化设备上安装 “压差传感器、VOCs浓度监测仪” 并联网。通过数据监控,实现过滤器的预测性更换(而非固定周期),避免失效或过度维护。建立全厂空气治理设施的数字化管理平台,提升运维效率,确保系统始终处于最佳运行状态,实现环境绩效的持续改善。


